مراحل مونتاژ pcb به روش SMT با دستگاه و کوره
اجرای بدون نقص فرآیند مونتاژ pcb ایران کامپو با فناوری نصب سطحی، تفاوت اصلی میان یک مدار صنعتی پایدار و یک برد معیوب با اتصالات سرد است.
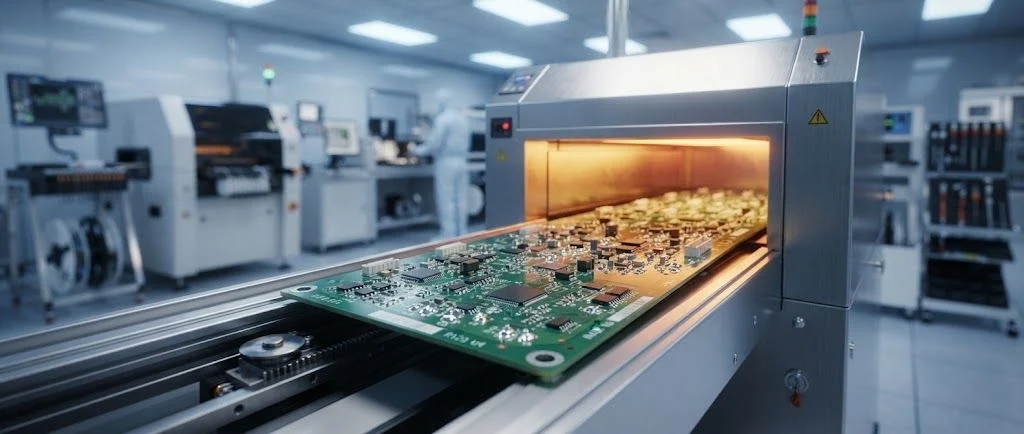
در خطوط تولید پیشرفته، نشاندن یکدست خمیر قلع با شابلون استنسیل لیزری، قطعه گذاری میکرونی با ماشین های اتوماتیک پیک اند پلیس و تنظیم دقیق پروفایل دمایی کوره ریفلو، ضامن سلامت پایه های ریز قطعات الکترونیک به حساب می آید.
مجموعه فنی و مهندسی ایران کامپو با پیاده سازی مکانیزه تمامی این مراحل و انجام تست های اپتیکال خودکار، سفارش های بردهای چندلایه شما را با بالاترین استانداردهای لحیم کاری تحویل می دهد.
اگر می خواهید بدانید چطور ریزترین خطاهای حرارتی کوره می توانند چیپست های گران قیمت شما را از بین ببرند و راهکار مهندسی برای مهار این فاجعه چیست، چند دقیقه آینده را با ما همراه باشید.
چاپ دقیق خمیر قلع با شابلون استنسیل لیزری
اولین ایستگاه حیاتی در خط نصب سطحی، رساندن میزان مشخصی از خمیر قلع به پدهای مسی فیبر مدار چاپی است. این کار توسط ورق های فلزی بسیار ظریف و دقیق به نام شابلون استنسیل انجام می شود که با اشعه لیزر برش خورده اند. کوچک ترین ناهمواری در لبه سوراخ های شابلون باعث می شود خمیر به درستی تخلیه نشود یا حجم آن روی پدها متغیر باشد.
زاویه تیغه اسکوئیجی، فشار یکنواخت و سرعت حرکت آن روی سطح استنسیل تعیین می کند که آیا همه پدها به اندازه کافی لحیم دریافت کرده اند یا خیر. اگر حجم خمیر کم باشد، اتصال پایه قطعه قطع خواهد شد و اگر حجم خمیر بیش از حد مجاز باشد، در مراحل حرارتی پدیده پل قلع رخ می دهد و دو پایه مجاور به یکدیگر متصل می شوند.
چیدمان فوق سریع و میلی متری قطعات با دستگاه پیک اند پلیس
پس از پایان خمیر زدن، برد وارد دستگاه قطعه گذار اتوماتیک می شود تا هزاران مقاومت، خازن و آی سی در کسری از ثانیه روی آن قرار گیرند. این ماشین آلات با کمک دوربین های پردازش تصویر فوق سریع و نازل های وکیوم مکنده، فوت پرینت قطعه را با نقشه فایل تولید تطبیق می دهند. پایداری خمیر قلع در این مرحله اجازه می دهد قطعات بدون لغزش تا زمان رسیدن به کوره سر جای خود باقی بمانند.
برای قطعات بسیار ریزی مثل سایزهای میکرونی یا چیپ های با پایه های پنهان، دقت محورهای حرکتی دستگاه نقشی حیاتی دارد. انحراف حتی چند میکرونی نازل در قرار دادن قطعه، باعث معلق ماندن پایه ها در هوا یا قرارگیری نادرست روی لبه پد می شود که رفع آن پس از ذوب قلع مستلزم صرف وقت و هزینه بالایی است.
تنظیم زون های حرارتی و پروفایل دمایی کوره ریفلو
ورود برد به کوره لحیم کاری ریفلو حساس ترین مقطع در فرآیند پیوند متالورژیکی پایه ها به فیبر است. این کوره معمولاً از چندین زون حرارتی مجزا تشکیل شده که دما را به صورت پلکانی و با شیب کاملاً مهندسی شده بالا می برند. افزایش ناگهانی دما باعث جوشش حلال های درون خمیر قلع و پرتاب ذرات قلع به اطراف می شود.
مرحله پیش گرمایش ابتدا فعال کننده های فلاکس را آزاد می کند تا اکسیداسیون سطح مس از بین برود و پدها آماده پذیرش لحیم شوند. سپس در ناحیه اوج حرارت، آلیاژ قلع و نقره ذوب شده و کشش سطحی مایع به طور طبیعی قطعات را در مرکز پدها تراز می کند. در نهایت، مرحله خنک سازی با سرعتی مشخص بافت کریستالی لحیم را منجمد می کند تا اتصالی براق، مقاوم و بدون ترک ایجاد شود.
بازرسی خودکار نوری و آزمون های نهایی کنترل کیفیت
خروج برد از انتهای کوره به معنای پایان کار نیست، بلکه آغاز مرحله موشکافی است. سیستم های بازرسی نوری خودکار با اسکن پرسرعت چند زاویه ای، شکل اتصالات لحیم، زاویه قرارگیری اجزا و قطبیت خازن ها و دیودها را با الگوی سالم مقایسه می کنند. این سامانه عیوبی مثل اثر سنگ قبر یا بلند شدن یک طرف قطعه را به سرعت ثبت می کند.
علاوه بر آزمون تصویری، بردهای صنعتی پیچیده با دستگاه های بازرسی اشعه ایکس کنترل می شوند تا سلامت پایه های مخفی بررسی شود. مهندسان ایران کامپو این زنجیره پایش را تا مرحله آزمون های الکتریکی و تست اتصال کوتاه ادامه می دهند تا خروجی خط تولید، بردی با دوام حداکثری و کاملاً آماده بهره برداری در محیط های عملیاتی باشد.